

11 Sep Conformado de chapa metálica: técnicas, procesos y aplicaciones industriales
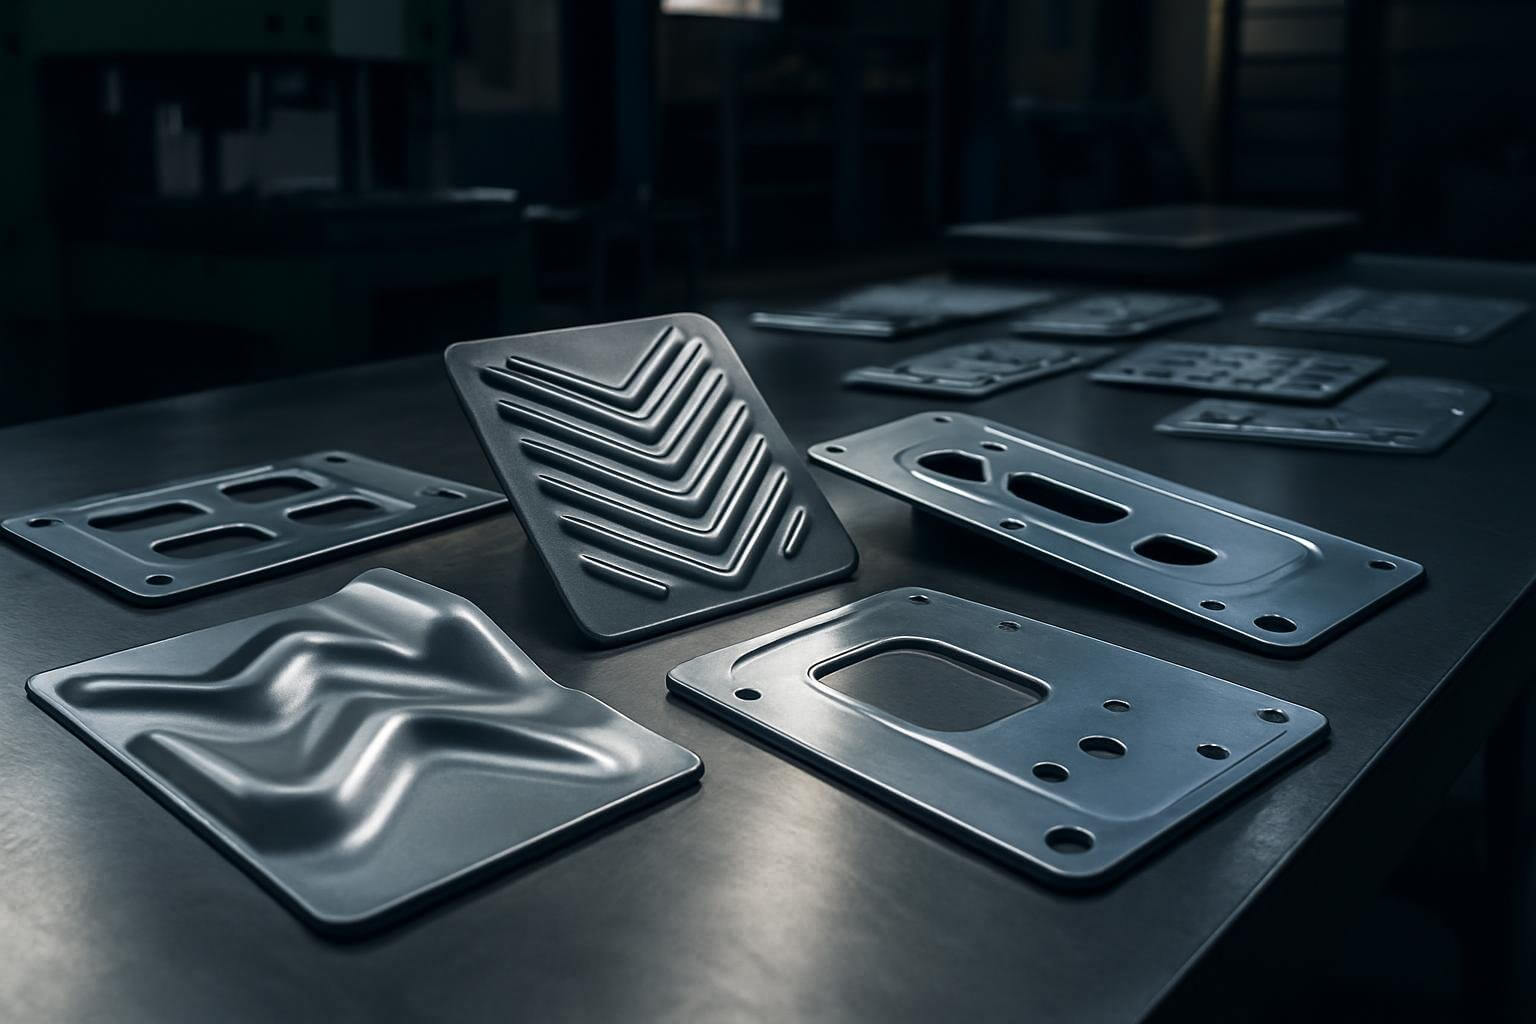
El conformado de chapa metálica es el conjunto de procesos industriales que transforman láminas planas de metal en piezas tridimensionales sin eliminar material. A diferencia del mecanizado tradicional, estos métodos aprovechan la plasticidad del metal para darle forma mediante presión, tracción o flexión, reduciendo costos de producción y desperdicio de materia prima.
Esta técnica resulta fundamental para pymes que necesitan fabricación de piezas en chapa con geometrías complejas, series medianas o altas, y plazos ajustados. Desde componentes de automoción hasta elementos de mobiliario urbano, el conformado industrial permite obtener piezas resistentes, precisas y económicamente viables.
Principales técnicas de conformado de chapa metálica
Existen múltiples procesos de conformado sin arranque de viruta, cada uno adecuado para diferentes aplicaciones y volúmenes de producción. Conocer sus características te ayuda a elegir la técnica óptima para tu proyecto.
Estampación de metales
La estampación de metales utiliza matrices y prensas para dar forma a la chapa mediante golpes de alta presión. Este proceso permite fabricar piezas complejas con tolerancias reducidas en series medianas y altas. La inversión inicial en matricería se amortiza rápidamente cuando produces volúmenes superiores a 500 unidades, reduciendo el coste unitario hasta un 60% frente a otros métodos.
Las ventajas incluyen repetibilidad exacta, velocidad de producción elevada y posibilidad de integrar operaciones secundarias como perforado o acuñado en el mismo ciclo. Sectores como automoción, electrodomésticos y construcción confían en la estampación para componentes estructurales y decorativos.
Embutición metálica
La embutición metálica transforma discos planos en piezas huecas mediante tracción del material sobre un punzón. Este proceso resulta ideal para fabricar recipientes, carcasas cilíndricas, conos y formas asimétricas con paredes delgadas y uniformes. La profundidad de embutición puede alcanzar varias veces el diámetro inicial, dependiendo de las propiedades del material.
Materiales como acero inoxidable, aluminio, latón y cobre responden especialmente bien a la embutición. El proceso admite operaciones progresivas: una primera embutición seguida de reembuticiones sucesivas para alcanzar geometrías más complejas. Aplicaciones típicas incluyen envases metálicos, componentes de iluminación y piezas de fontanería.
Troquelado y punzonado
El troquelado corta contornos precisos en la chapa mediante cizallamiento, mientras el punzonado crea orificios de diferentes formas y tamaños. Ambas operaciones se ejecutan con prensas y matrices específicas, permitiendo producir miles de piezas idénticas con desviaciones inferiores a 0,1 mm.
Esta técnica se combina frecuentemente con otros procesos de conformado en líneas de producción automatizadas. El troquelado progresivo, por ejemplo, realiza múltiples operaciones secuenciales sobre una tira continua de chapa, optimizando el aprovechamiento del material y reduciendo tiempos de ciclo.
Plegado y curvado
El plegado dobla la chapa en ángulos definidos mediante matrices en V o U, creando perfiles, cajas y estructuras angulares. El curvado genera radios continuos para tubos, conductos y piezas cilíndricas. Ambos procesos requieren calcular el desarrollo de la pieza considerando el retroceso elástico del material tras liberar la presión.
Estos métodos resultan económicos para series cortas y prototipos, ya que las herramientas son más simples que las matrices de estampación. Sectores como ventilación, carpintería metálica y mobiliario utilizan intensivamente el plegado para fabricar componentes estructurales y decorativos.
Ventajas del conformado industrial frente a otros procesos
Los procesos de conformado industrial ofrecen beneficios tangibles que impactan directamente en la rentabilidad de tu producción:
- Aprovechamiento del material: El conformado genera menos del 5% de desperdicio frente al 30-40% del mecanizado por arranque de viruta, reduciendo costos de materia prima.
- Velocidad de producción: Una prensa de estampación produce entre 20 y 60 piezas por minuto, multiplicando la capacidad productiva.
- Propiedades mecánicas mejoradas: El trabajo en frío del conformado aumenta la resistencia del material mediante endurecimiento por deformación.
- Repetibilidad: Las matrices garantizan tolerancias dimensionales constantes en toda la serie, eliminando variabilidad.
- Integración de operaciones: Un solo ciclo puede incluir corte, conformado, perforado y marcado, reduciendo manipulaciones.
Para pymes que fabrican piezas metálicas en volúmenes medios, el conformado representa la mejor relación entre inversión inicial y coste unitario. Según datos del Boletín Oficial del Estado, el sector de transformación de metales ha incrementado su productividad un 23% en la última década gracias a la adopción de técnicas de conformado avanzadas.
Materiales compatibles con el conformado de chapa
La elección del material determina la viabilidad técnica y económica del conformado. Cada metal presenta características específicas de conformabilidad:
| Material | Conformabilidad | Aplicaciones típicas |
|---|---|---|
| Acero al carbono | Excelente | Automoción, construcción, electrodomésticos |
| Acero inoxidable | Buena | Alimentación, química, decoración |
| Aluminio | Muy buena | Aeronáutica, transporte, envases |
| Latón | Excelente | Conectores eléctricos, ornamentación |
| Cobre | Buena | Instalaciones eléctricas, fontanería |
El espesor de la chapa influye directamente en la fuerza necesaria para conformarla. Chapas de 0,5 a 3 mm se procesan en prensas convencionales, mientras espesores superiores requieren equipos de mayor tonelaje. La ductilidad del material determina el grado de deformación admisible antes de la rotura: el aluminio soporta embuticiones profundas, mientras el acero inoxidable endurecido exige mayor control del proceso.
Aplicaciones industriales del conformado de chapa metálica
El conformado de chapa metálica conformada abarca sectores diversos con necesidades específicas:
Sector automoción
Carrocerías, bastidores, soportes de motor y componentes de seguridad se fabrican mediante estampación y embutición. La industria automotriz consume el 35% de la producción mundial de chapa conformada, exigiendo tolerancias de ±0,2 mm y trazabilidad completa.
Electrodomésticos y línea blanca
Carcasas de lavadoras, frigoríficos, hornos y pequeños electrodomésticos utilizan embutición y plegado. La estética superficial y la resistencia a la corrosión determinan la selección de materiales y acabados.
Construcción y arquitectura
Fachadas ventiladas, cubiertas, canalones y elementos estructurales se producen mediante plegado y curvado de chapas galvanizadas o prelacadas. La ligereza y durabilidad del metal conformado reduce costos de instalación y mantenimiento.
Mobiliario urbano e iluminación
Farolas, bancos, papeleras y señalización vial combinan estampación, troquelado y soldadura para crear productos resistentes a la intemperie. El diseño integra funcionalidad y estética mediante geometrías complejas.
Cómo optimizar costos en proyectos de conformado
Reducir el coste total de fabricación requiere considerar múltiples variables desde la fase de diseño:
- Diseño para fabricación: Simplifica geometrías, evita radios excesivamente pequeños y unifica espesores para reducir operaciones.
- Selección de material: Elige el grado justo de calidad; especificaciones superiores a las necesarias incrementan costos sin aportar valor.
- Volumen de producción: Series superiores a 1.000 unidades justifican matrices complejas; volúmenes menores se benefician de procesos flexibles.
- Tolerancias ajustadas: Define tolerancias según función real; cada décima de milímetro adicional incrementa costos de utillaje y control.
- Integración de operaciones: Combina corte, conformado y perforado en un solo ciclo para eliminar manipulaciones intermedias.
Un análisis previo del proyecto permite identificar oportunidades de ahorro del 15-30% sin comprometer calidad. Contacta con nosotros para revisar tu diseño y optimizar el proceso de fabricación.
Control de calidad en conformado de chapa
La verificación dimensional y funcional garantiza que las piezas cumplan especificaciones. Los controles habituales incluyen:
- Inspección dimensional: Calibres, micrómetros y máquinas de medición por coordenadas verifican cotas críticas.
- Control visual: Detecta defectos superficiales como grietas, arrugas o marcas de herramienta.
- Ensayos mecánicos: Tracción, dureza y resiliencia validan propiedades del material conformado.
- Pruebas funcionales: Ensamblajes de prueba verifican compatibilidad con otros componentes.
La trazabilidad del lote de material, parámetros de proceso y resultados de inspección permite identificar y corregir desviaciones antes de afectar a la producción completa. Sistemas de gestión ISO 9001 formalizan estos controles, proporcionando confianza a clientes exigentes.
Preguntas frecuentes sobre conformado de chapa metálica
¿Qué diferencia hay entre estampación y embutición?
La estampación da forma a la chapa mediante presión vertical en una matriz cerrada, ideal para piezas planas o con relieves moderados. La embutición tracciona el material sobre un punzón para crear formas huecas profundas como recipientes o carcasas cilíndricas. Ambas técnicas se complementan: muchas piezas complejas combinan operaciones de estampación y embutición secuenciales.
¿Cuál es el volumen mínimo rentable para conformado con matrices?
La inversión en matrices se amortiza generalmente a partir de 500-1.000 unidades, dependiendo de la complejidad de la pieza. Para series inferiores, procesos como plegado o corte láser seguido de conformado manual resultan más económicos. El análisis coste-beneficio debe considerar el precio unitario objetivo, plazo de entrega y posibilidad de repetir pedidos futuros.
¿Qué espesores de chapa se pueden conformar?
El rango habitual va de 0,3 mm a 6 mm, aunque equipos especializados procesan desde 0,1 mm (envases ultraligeros) hasta 12 mm (componentes estructurales). El espesor máximo depende del material, geometría de la pieza y tonelaje de la prensa. Chapas muy delgadas requieren matrices pulidas y lubricación cuidadosa para evitar roturas; espesores gruesos exigen mayor fuerza y pueden necesitar precalentamiento.
¿Cómo afecta el conformado a las propiedades del metal?
El trabajo en frío del conformado aumenta la resistencia mecánica y el límite elástico del material mediante endurecimiento por deformación, pero reduce su ductilidad. En aplicaciones que requieren conformados severos, puede ser necesario un recocido intermedio para restaurar la conformabilidad. El diseño del proceso debe equilibrar las propiedades finales deseadas con la viabilidad de fabricación.
¿Se pueden conformar metales con recubrimientos?
Sí, chapas galvanizadas, prelacadas o con recubrimientos orgánicos se conforman habitualmente, aunque requieren precauciones adicionales. El radio de curvatura debe ser mayor para evitar agrietamiento del recubrimiento, y las matrices necesitan superficies pulidas para no dañar el acabado. Algunos recubrimientos se aplican tras el conformado para garantizar protección uniforme en todas las superficies.
¿Qué plazo de entrega tiene un proyecto de conformado?
El diseño y fabricación de matrices requiere 3-6 semanas según complejidad. Una vez disponibles las herramientas, la producción de series medianas (1.000-10.000 unidades) se completa en 1-2 semanas. Para prototipos o series cortas con utillaje simple, los plazos se reducen a 5-10 días laborables. La planificación anticipada y el diseño optimizado para fabricación aceleran significativamente los tiempos.
¿Necesito conocimientos técnicos para solicitar piezas conformadas?
No es imprescindible. Un taller especializado revisa tu diseño, propone mejoras de fabricabilidad y te asesora sobre materiales, procesos y acabados óptimos. Aportar planos con cotas principales, volumen estimado y función de la pieza permite elaborar una propuesta técnica y económica ajustada. La colaboración desde la fase de diseño maximiza calidad y minimiza costos.
¿Necesitas piezas metálicas conformadas con precisión y plazos ajustados? En Talleres Altomar combinamos experiencia en matricería, estampación y embutición para transformar tu proyecto en realidad. Llámanos ahora y recibe asesoramiento técnico personalizado sin compromiso.
No Comments